


塑胶件在UV硬化加工后表面出现麻点(小凹陷或点状缺陷),这是一个影响外观和性能的常见问题。其成因涉及多个环节,需系统排查:
🧪1.基材(塑胶件)表面状态不佳
*污染残留:注塑脱模剂、油污、粉尘、手汗等未清洁干净。这些污染物在UV涂层下形成弱界面,固化时涂层收缩不均匀或污染物挥发,导致麻点或火山口现象。
*表面缺陷:基材本身存在微小凹陷、气泡、杂质或流痕,UV涂层无法完全填平,固化后缺陷显现。
*吸湿性:部分塑胶(如PA、PC)易吸湿。若未充分烘干,涂层固化时水分受热挥发形成气泡,后留下麻点。
🎨2.UV涂层材料及涂布因素
*涂层含气泡/杂质:涂料搅拌或涂布过程(如喷涂、淋涂)混入空气形成微小气泡,或环境粉尘落入湿膜。固化时气泡无法逃逸或被杂质顶起,形成麻点或凸点。
*流平性差/消泡不良:涂料流平性能不佳或消泡剂失效,气泡无法及时排出,或涂层表面张力不均导致缩孔(类似麻点)。
*涂层过厚或不均:局部涂层过厚,内部深层固化时产生的收缩应力更大,或溶剂/单体挥发受阻,易形成塌陷型麻点。
*溶剂挥发不充分:含溶剂的UV涂料,若预烘干(IR/热风)不足,残留溶剂在强UV照射下急速挥发冲破表层,形成麻点或。
☀3.UV固化工艺及设备问题
*固化能量不足:UV光强不够或照射时间过短,导致涂层表层快速固化封膜,内部未固化成分(单体、溶剂)挥发受阻,积聚压力后冲破表层形成麻点。
*固化不均匀:UV灯老化、输出不稳、反射罩脏污、灯距不当或传送带抖动,导致局部区域固化能量差异大。低能量区固化不充分易出现麻点。
*氧阻聚影响:表层固化受空气中氧气抑制,固化程度低于内部。若系统未有效惰化(如氮气保护),表层可能固化不良、发粘,易受内部挥发物冲击形成缺陷。
🧩4.环境与操作因素
*环境粉尘/湿度高:涂布、固化区域洁净度差,落尘导致麻点;高湿度环境加剧基材吸湿或影响涂料流平。
*操作不当:涂布参数(粘度、压力、速度)设置不合理,或人员操作引入污染。
🔍解决思路
排查需从基材清洁度、干燥度➡️涂料品质(气泡、杂质、流平)➡️涂布工艺(参数、环境)➡️预烘干条件➡️UV固化参数(能量、均匀性、惰化)逐项检查,针对性优化即可有效减少麻点问题。


材料硬度不足确实是一个常见问题,容易导致零件在使用中出现过度磨损、表面划伤、塑性变形甚至断裂失效,严重影响产品的使用寿命、精度和可靠性。尤其是在承受摩擦、冲击或高应力的工况下,如齿轮齿面、轴承滚道、刀具刃口、模具型腔、轴类零件等,硬度不足的部件往往成为整个系统的短板。
为了显著提升材料的表面或整体硬度、耐磨性、强度以及承载能力,硬化加工是工程中广泛应用且的关键工艺。其原理是通过物理或化学方法改变材料表层的微观结构(如形成高硬度的马氏体、化合物层等),从而获得优异的表面性能,同时保持材料心部良好的韧性。以下是几种主要的硬化加工技术:
1.热处理淬火:
*原理:将钢件加热到奥氏体化温度,保温后快速冷却(淬火),使奥氏体转变为高硬度的马氏体组织。
*特点:适用于大多数钢材,可显著提高整体硬度和强度。需要后续回火以消除应力和调整韧性。硬化深度取决于材料淬透性、工件尺寸和冷却速度。
*应用:轴类、齿轮、弹簧、工具等需要整体强韧性的零件。
2.表面淬火:
*原理:仅对工件表面进行快速加热并立即淬火,心部组织基本不变。常用方法有感应淬火(高频、中频)和火焰淬火。
*特点:,变形小,能获得高硬度、耐磨的表层(马氏体)和强韧的心部(原始组织,如珠光体、铁素体)。硬化层深度可控(通常几毫米)。
*应用:齿轮齿面、曲轴轴颈、导轨、轧辊等需要表面耐磨而心部抗冲击的零件。
3.化学热处理(渗碳、渗氮、碳氮共渗等):
*原理:将工件置于特定活性介质中加热保温,使碳、氮等元素渗入表层,改变表层的化学成分和组织,再通过淬火(渗碳后)或直接形成高硬化合物(渗氮)。
*特点:
*渗碳:提高低碳钢/合金钢表面硬度和耐磨性,硬化层较深(可达几毫米),心部保持高韧性。需淬火+低温回火。
*渗氮:在较低温度下进行,在表面形成高硬度(可达1000HV以上)、高耐磨、抗腐蚀的氮化物层(如Fe₂N,Fe₄N)和扩散层。变形,但硬化层相对较薄(通常0.1-0.7mm)。
*碳氮共渗:兼具渗碳和渗氮特点,处理温度介于两者之间,效率较高。
*应用:渗碳(齿轮、轴类、活塞销);渗氮(精密齿轮、模具、曲轴、缸套);碳氮共渗(中小零件如螺栓、螺母、链条)。
4.物理气相沉积/化学气相沉积:
*原理:在真空或特定气氛中,通过物理溅射或化学反应在工件表面沉积一层极薄(几微米)但超高硬度的陶瓷涂层(如TiN,TiAlN,CrN,DLC类金刚石涂层)。
*特点:硬度极高(2000-4000HV),显著降低摩擦系数,提高耐磨、耐蚀性,通常处理温度较低(尤其PVD),工件变形。
*应用:高速切削刀具、精密模具、关键摩擦副零件、装饰耐磨镀层。
选择硬化工艺的考虑因素:
*基体材料类型:不同材料适合不同的硬化方法(如低碳钢适合渗碳,中高碳钢适合淬火,含Cr、Al、Mo的钢适合渗氮)。
*所需性能:侧重表面硬度、耐磨、疲劳强度、心部韧性、耐腐蚀性还是整体强度?
*硬化层深度要求:从微米级(PVD/CVD)到毫米级(渗碳、表面淬火)。
*工件尺寸和几何形状:复杂形状可能更适合渗氮或PVD/CVD(变形小)。
*成本和生产批量。
硬化加工的益处:
通过选择合适的硬化工艺,可以:
*大幅提升表面硬度:显著抵抗磨粒磨损、粘着磨损和疲劳磨损。
*增强耐磨性:延长零件在摩擦工况下的使用寿命。
*提高性能:尤其表面硬化,能有效抑制疲劳裂纹萌生。
*改善抗咬合能力:减少摩擦副间的冷焊和擦伤。
*提升承载能力:表面高硬度能承受更大的接触应力。
*赋予特定功能:如耐腐蚀(渗氮、某些涂层)、降低摩擦(DLC涂层)。
综上所述,针对“硬度不够易损坏”的痛点,科学地选择和实施硬化加工工艺是提升零件服役性能和可靠性的根本途径。它能让原本“柔弱”的材料表面披上坚硬的“铠甲”,从容应对苛刻的工作环境。
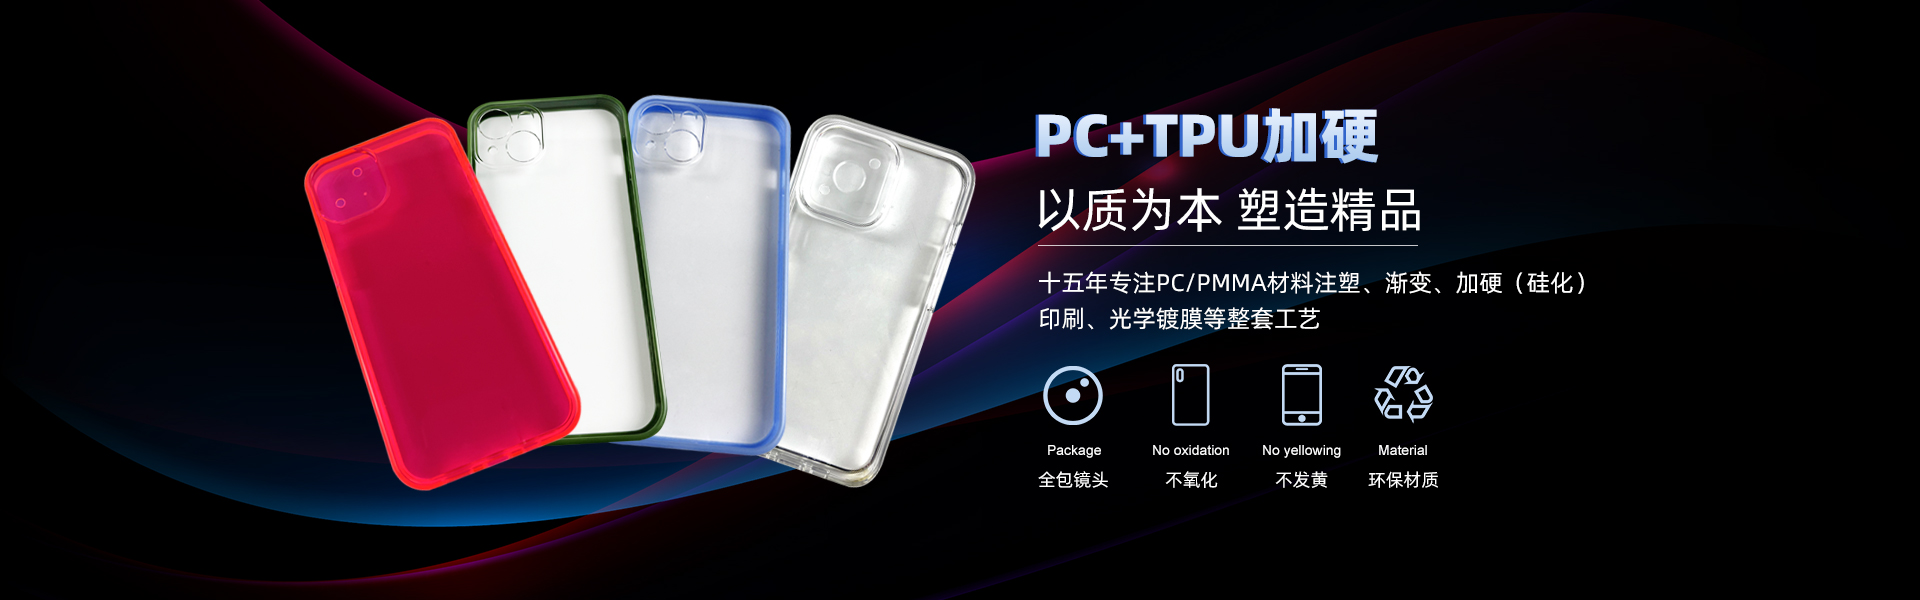
本厂承接透明塑胶加硬处理业务,可对 PC、亚克力材质工件开展塑胶硬化镀膜加工。采用成熟镀膜工艺,在透明塑胶表面形成均匀防护膜层,有效提升表面硬度,强化抗刮耐磨能力,减少日常使用产生的划痕,同时很好保留基材原有的透光性能,不影响产品通透外观。
适用于仪器视窗、透明镜片、塑胶面板、装饰外壳等各类透明塑胶制品。加工流程管控严格,把控膜层厚度与成品良率,保障批次加工品质稳定。支持来件加工,大小批量订单均可承接,合理安排排期,保障交付效率。欢迎客户寄送样品,沟通加工要求,洽谈透明塑胶硬化镀膜合作。


 在线客服
 13622670025
 huren06@163.com
