
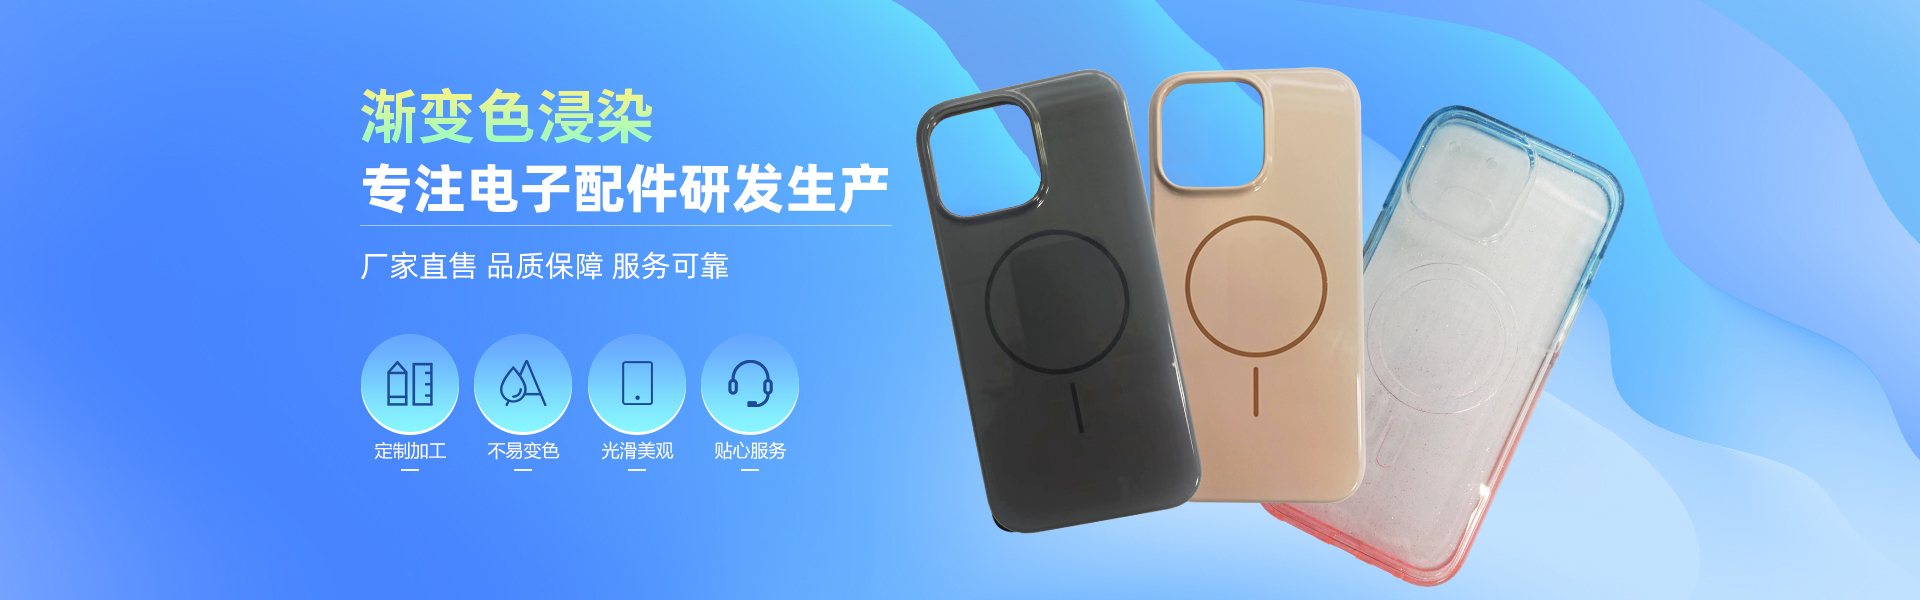
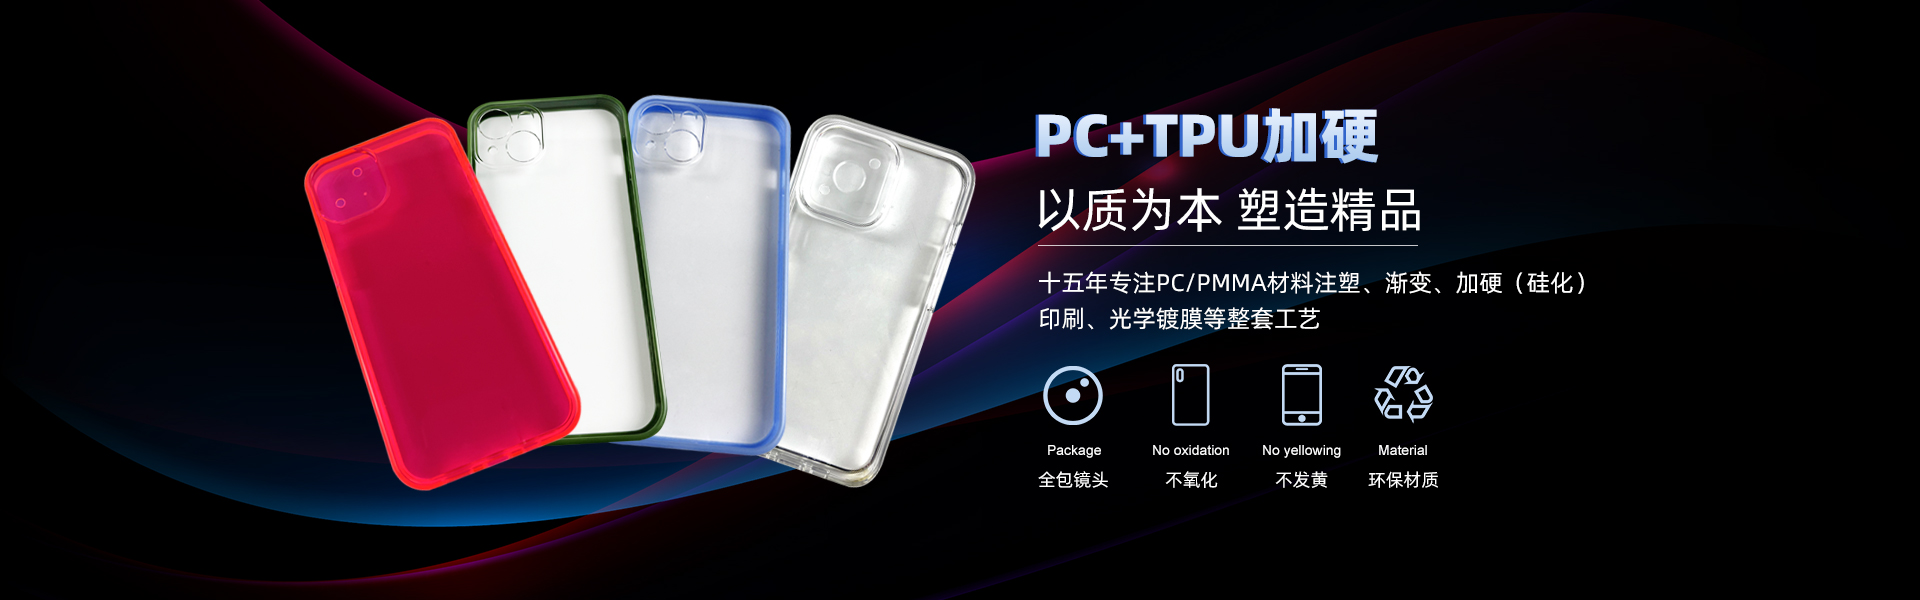


塑料硬化加工定制是一项需要精心操作的技术过程,其中涉及多个关键要素,以确保加工质量和产品性能。以下是一些在进行塑料硬化加工定制时需要注意的事项:
首先,要选择合适的塑料材料和硬化工艺。不同的塑料材料具有不同的物理和化学性质,需要根据具体的应用场景和要求进行选择。同时,硬化工艺也需要根据材料的特性进行调整,以确保达到预期的硬化效果。
其次,加工过程中的温度和时间控制至关重要。硬化加工通常需要在一定的温度和时间条件下进行,以确保塑料材料能够充分交联和硬化。过高或过低的温度以及过长或过短的时间都可能影响硬化效果,甚至导致产品性能下降。
此外,还需要注意加工设备的选择和操作。使用合适的加工设备,并严格按照操作规程进行操作,可以避免设备故障和操作失误对加工质量的影响。
,对加工后的产品进行质量检查和测试也是的。这包括对产品的硬度、耐磨性、抗冲击性等关键指标进行测试,以确保产品符合设计要求。
总之,塑料硬化加工定制需要注意多个方面,包括材料选择、工艺调整、温度时间控制、设备操作和产品质量检查等。只有在这些方面都做到精益求精,才能确保加工出高质量、的塑料硬化产品。


好的,PET材料(聚对苯二甲酸乙二醇酯)因其优异的透明度、机械强度、化学稳定性和可加工性,被广泛应用于包装、显示面板保护膜、标签、太阳能背板、电子产品绝缘膜等领域。在这些应用中,材料的表面抗划伤性能(防刮性)至关重要,直接影响产品的外观、功能和寿命。防刮加工通常通过涂覆特殊的硬化涂层(如有机硅、类硬化涂层)或表面处理(如等离子处理)来实现。选择单面还是双面防刮加工,主要取决于应用需求和成本考量,两者存在显著区别:
1.应用场景与需求:
*单面防刮加工:适用于只需一面暴露在外或承受摩擦、划险的应用。常见的就是屏幕保护膜。贴附在屏幕表面的一侧需要高硬度、高耐磨擦和抗刮擦,以防止钥匙、指甲等日常物品划伤;而背面的粘胶层通常不需要具备防刮性,只需良好的粘接性能。同样,单面印刷的标签,其印刷面(通常是正面)可能需要防刮以保护图文,而粘贴面则不需要。某些光学膜也可能只需面向光源或观察者的一面具有防刮性。
*双面防刮加工:适用于两面都可能暴露在环境中或受到摩擦、接触的应用。例如,某些需要双面印刷或双面展示的广告牌、标牌材料,两面都需要保护图文不被刮花。用于夹层结构的中间层薄膜(虽然不直接暴露,但加工或组装过程中两面都可能接触),有时也会要求双面防刮以提高加工良率或长期可靠性。可重复使用的书写板膜、某些特殊用途的保护膜(如双面保护精密部件)等也需要双面具备抗刮能力。
2.成本:
*单面防刮加工:成本相对较低。只需在PET薄膜的一侧涂覆防刮涂层或进行表面处理,消耗的涂料和能源较少,工艺步骤也相对简单。
*双面防刮加工:成本显著高于单面加工。需要在薄膜的两面都进行涂覆或处理,意味着涂料用量几乎翻倍(除非采用特殊的一次成型工艺),生产时间可能更长,设备可能需要更复杂的配置(如双面涂布头),良品率控制也可能更具挑战性。
3.工艺复杂性与控制:
*单面防刮加工:工艺相对简单成熟。涂布机只需配置单面涂布系统即可。对涂层厚度、均匀性、固化程度等参数的控制主要集中在单面。
*双面防刮加工:工艺更为复杂。需要精密的双面涂布设备(如双面辊涂、双面淋涂或特殊的浸涂工艺),或者分两次进行单面涂布(增加了翻转和二次加工的风险)。必须确保两面涂层的厚度、性能(如硬度、附着力、雾度)都达到要求且相互匹配,避免因双面应力不平衡导致卷曲等问题。对生产设备和工艺控制的要求更高。
4.材料性能:
*理论上,经过相同配方和工艺的防刮处理后,单面处理和双面处理在各自处理面上的防刮性能(如铅笔硬度、耐磨性)应是一致的。
*但双面处理可能会对PET基材的整体挺度或卷曲倾向产生微小影响,因为两面都施加了涂层。在某些对平整度要求极高的光学应用中,这可能成为一个考量因素。
*双面防刮膜在整体耐用性上通常更优,尤其对于需要频繁双面接触或需要长期抵抗双面潜在刮擦的应用。
总结:
选择单面还是双面防刮加工,在于应用需求。明确哪一面或哪些面需要防护是关键。单面加工能满足大部分只需单面防护的场景(如屏幕保护膜、单面印刷标签),具有成本优势且工艺成熟。双面加工则针对两面均有防护需求的特定应用(如双面展示标牌、特殊保护膜),虽然成本高、工艺复杂,但提供了的表面保护能力。在成本和性能之间取得平衡,根据产品的实际使用环境和要求做出合适的选择至关重要。


金属表面硬化处理工艺及价格
金属表面硬化处理是提升零部件耐磨、和耐腐蚀性能的关键技术。常见工艺包括:
1.热处理强化:
*淬火+回火:将工件加热后快速冷却(淬火),再适当回火。适用于碳钢、合金钢,成本较低(约¥5-20/公斤),但可能变形。
*感应淬火:利用感应电流快速加热表层后淬火,、变形小。适用于齿轮、轴类,价格约¥10-50/件(视尺寸复杂度)。
2.化学热处理:
*渗碳:低碳钢工件在富碳环境中加热,提高表面碳含量,再淬火。硬化层深(可达数毫米),耐磨性好,价格约¥20-100/公斤(视层深要求)。
*渗氮:在含氮气氛中加热(500-600°C),形成高硬度氮化物层。硬度极高、变形小、耐腐蚀,但层较薄(<0.5mm)。价格较高,约¥50-200/公斤(气体渗氮)或¥100-300/公斤(离子渗氮)。
3.表面涂层技术:
*PVD(物理气相沉积):在真空室中离子轰击靶材,沉积TiN、CrN等硬质薄膜(几微米)。硬度高、外观好,适用于刀具、模具,价格约¥50-300/件(视尺寸和涂层种类)。
*CVD(化学气相沉积):高温下气态物质反应生成涂层(如TiC),结合力强但温度高。价格较高,约¥100-500/件。
价格影响因素:
*材料与尺寸:工件越大、材质越特殊,成本越高。
*工艺要求:硬化层深度、硬度、精度要求越严格,价格越高。
*批量大小:批量越大,单价通常越低。
*预处理与后处理:清洗、喷砂等辅助工序增加成本。
总结:
金属表面硬化工艺多样,价格区间较大(从每公斤几十元到每件数百元)。选择时需综合考虑材料、性能需求、变形容忍度及预算。建议咨询供应商获取具体报价。
 在线客服
 13622670025
 huren06@163.com
